

人造板热压要的是高温高压饱和蒸汽,热压板温度 180℃ 就要求蒸汽表压到 0.9 兆帕以上,算上传热温差和管路损失,锅炉侧供汽压力得按 1.25 到 1.6 兆帕等级选,普通 0.7 兆帕的低压锅炉带不动。一条年产 15 万立方米的中密度纤维板生产线,整线蒸汽需求大致在每小时 10 吨以上,瞬时峰值还要再高五成,配锅炉按 1.25 兆帕或 1.6 兆帕等级、多台并联,留足峰值余量。
压力等级由热压温度倒推
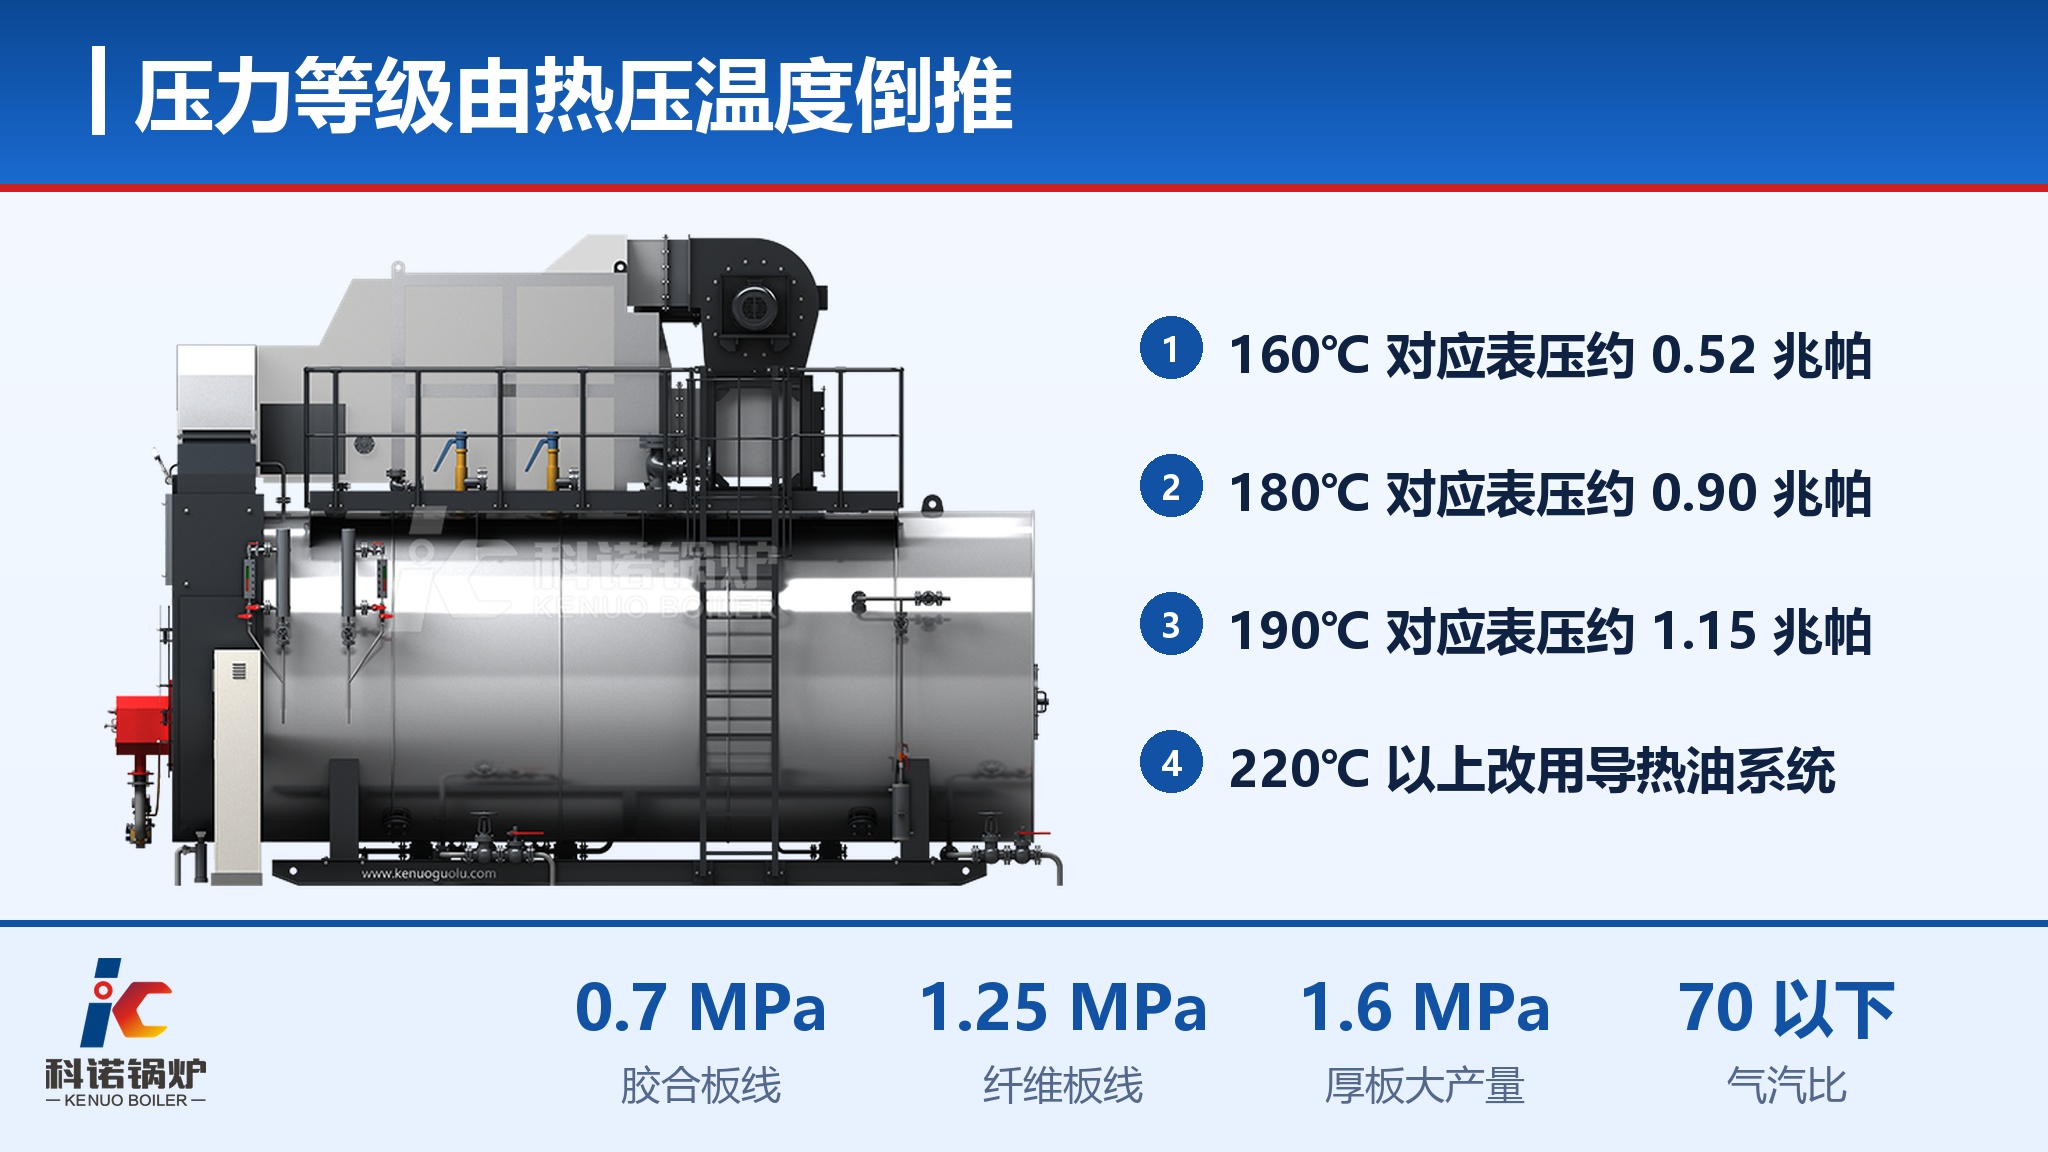
**温度与压力一一对应**:160℃ 对应表压约 0.52 兆帕,180℃ 约 0.90 兆帕,190℃ 约 1.15 兆帕。热压板要维持 180℃,蒸汽侧至少得有这个温度。
**不同板种差别很大**:胶合板热压一般在 110 到 130℃,属于低压段;刨花板和中密度纤维板普遍在 180 到 200℃,密度越高、板越厚,温度上限越高。
**还要留传热温差**:蒸汽温度必须高于板面温度,工程上留 20 到 30℃ 温差,加上管路压降和散热,锅炉出口压力比压机需求高 0.2 到 0.3 兆帕。
**落到锅炉铭牌**:胶合板生产线选 0.7 到 1.0 兆帕等级就够,纤维板和刨花板生产线选 1.25 兆帕,板厚、产量大的直接上 1.6 兆帕。压力选低了带不起来,选高了阀门管件等级都要跟着提,蒸汽节流后的过热度还会造成热压板表面温度不均。
温度再往上就换热源了,要求 220℃ 以上的工艺,饱和蒸汽压力要超过 2.5 兆帕,设备造价和安全等级都跳一个台阶,这类生产线多数改用导热油,蒸汽热压的经济区间大致在 200℃ 以下。
一台压机的耗汽怎么算,三块占多少
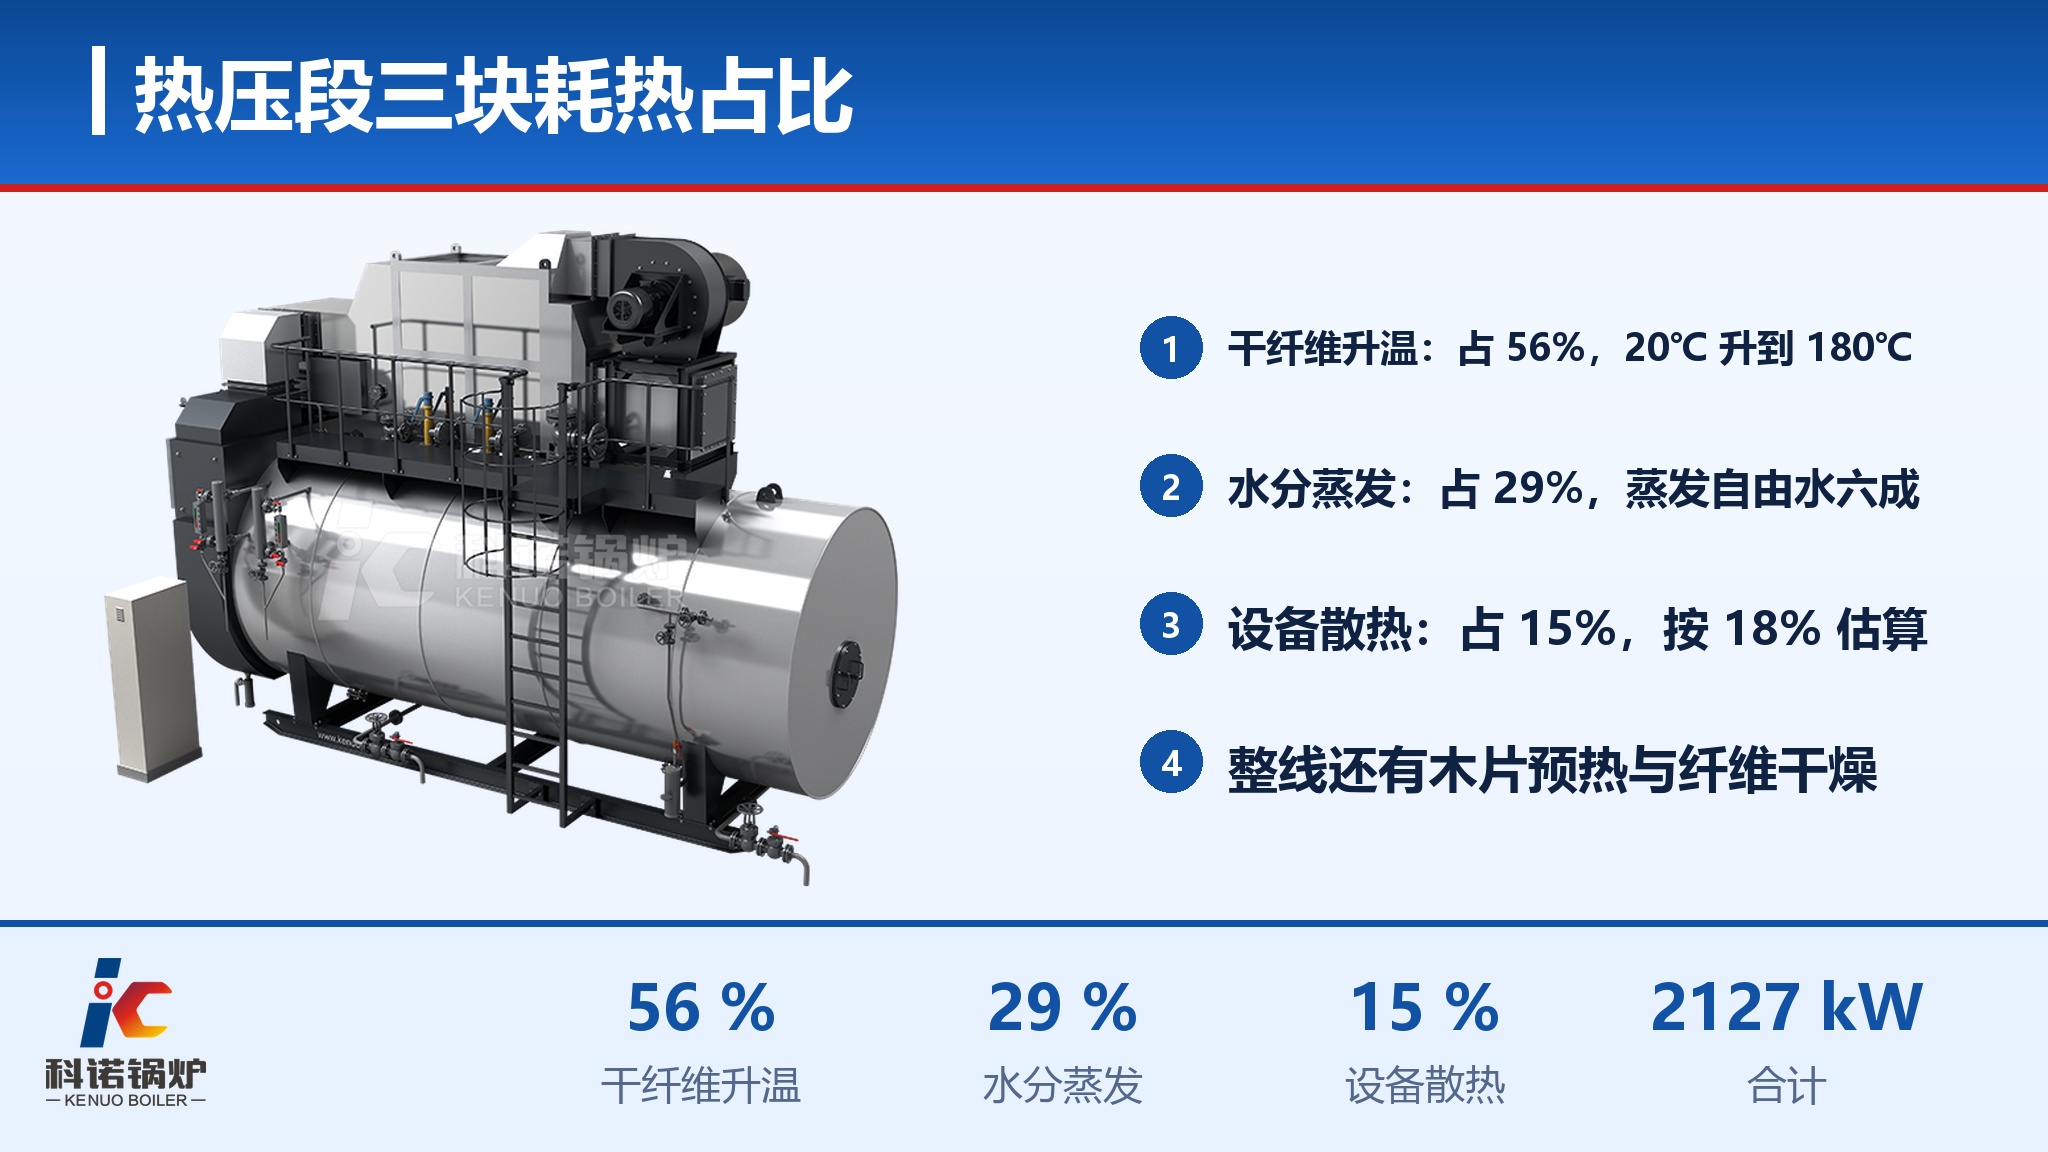
以年产量 15 万立方米的中密度纤维板生产线为例,按小时产量 25 立方米、板密度每立方米 700 公斤算,板坯质量流量是每小时 17.5 吨,含水率 10%,干纤维约 15.75 吨、水约 1.75 吨。热压段的耗汽拆成三块,合计约 2127 千瓦。
**干纤维升温,占 56%**:比热约每公斤每度 1.7 千焦,从 20℃ 升到 180℃,温差 160℃,热量是 15750 公斤乘 1.7 千焦每公斤每度乘 160℃,约 428 万千焦,折合每小时 1190 千瓦,占热压段总热量的 56%。
**水分蒸发,占 29%**:热压过程中大部分自由水会汽化排出,按蒸发其中的六成计,每小时蒸发量约 1.05 吨,汽化潜热按每公斤 2100 千焦计,需要热量 220 万千焦,折合每小时 613 千瓦,占 29%。
**设备散热,占 15%**:烘干段机体表面、热板、预热缸保温层外表面以及蒸汽管道的散热,按前两项之和的 18% 估算,即 324 千瓦,占 15%。
**合计与全线**:三块加总共约 2127 千瓦,按每小时 1 吨蒸汽折合 700 千瓦换算,热压段本身耗汽约每小时 3 吨。这只是热压机这一台设备,一条完整的人造板生产线还有木片预热、纤维干燥、板坯预热,耗汽往往比热压段更大,整线小时耗汽到 10 吨以上是常态。
瞬时峰值怎么平抑
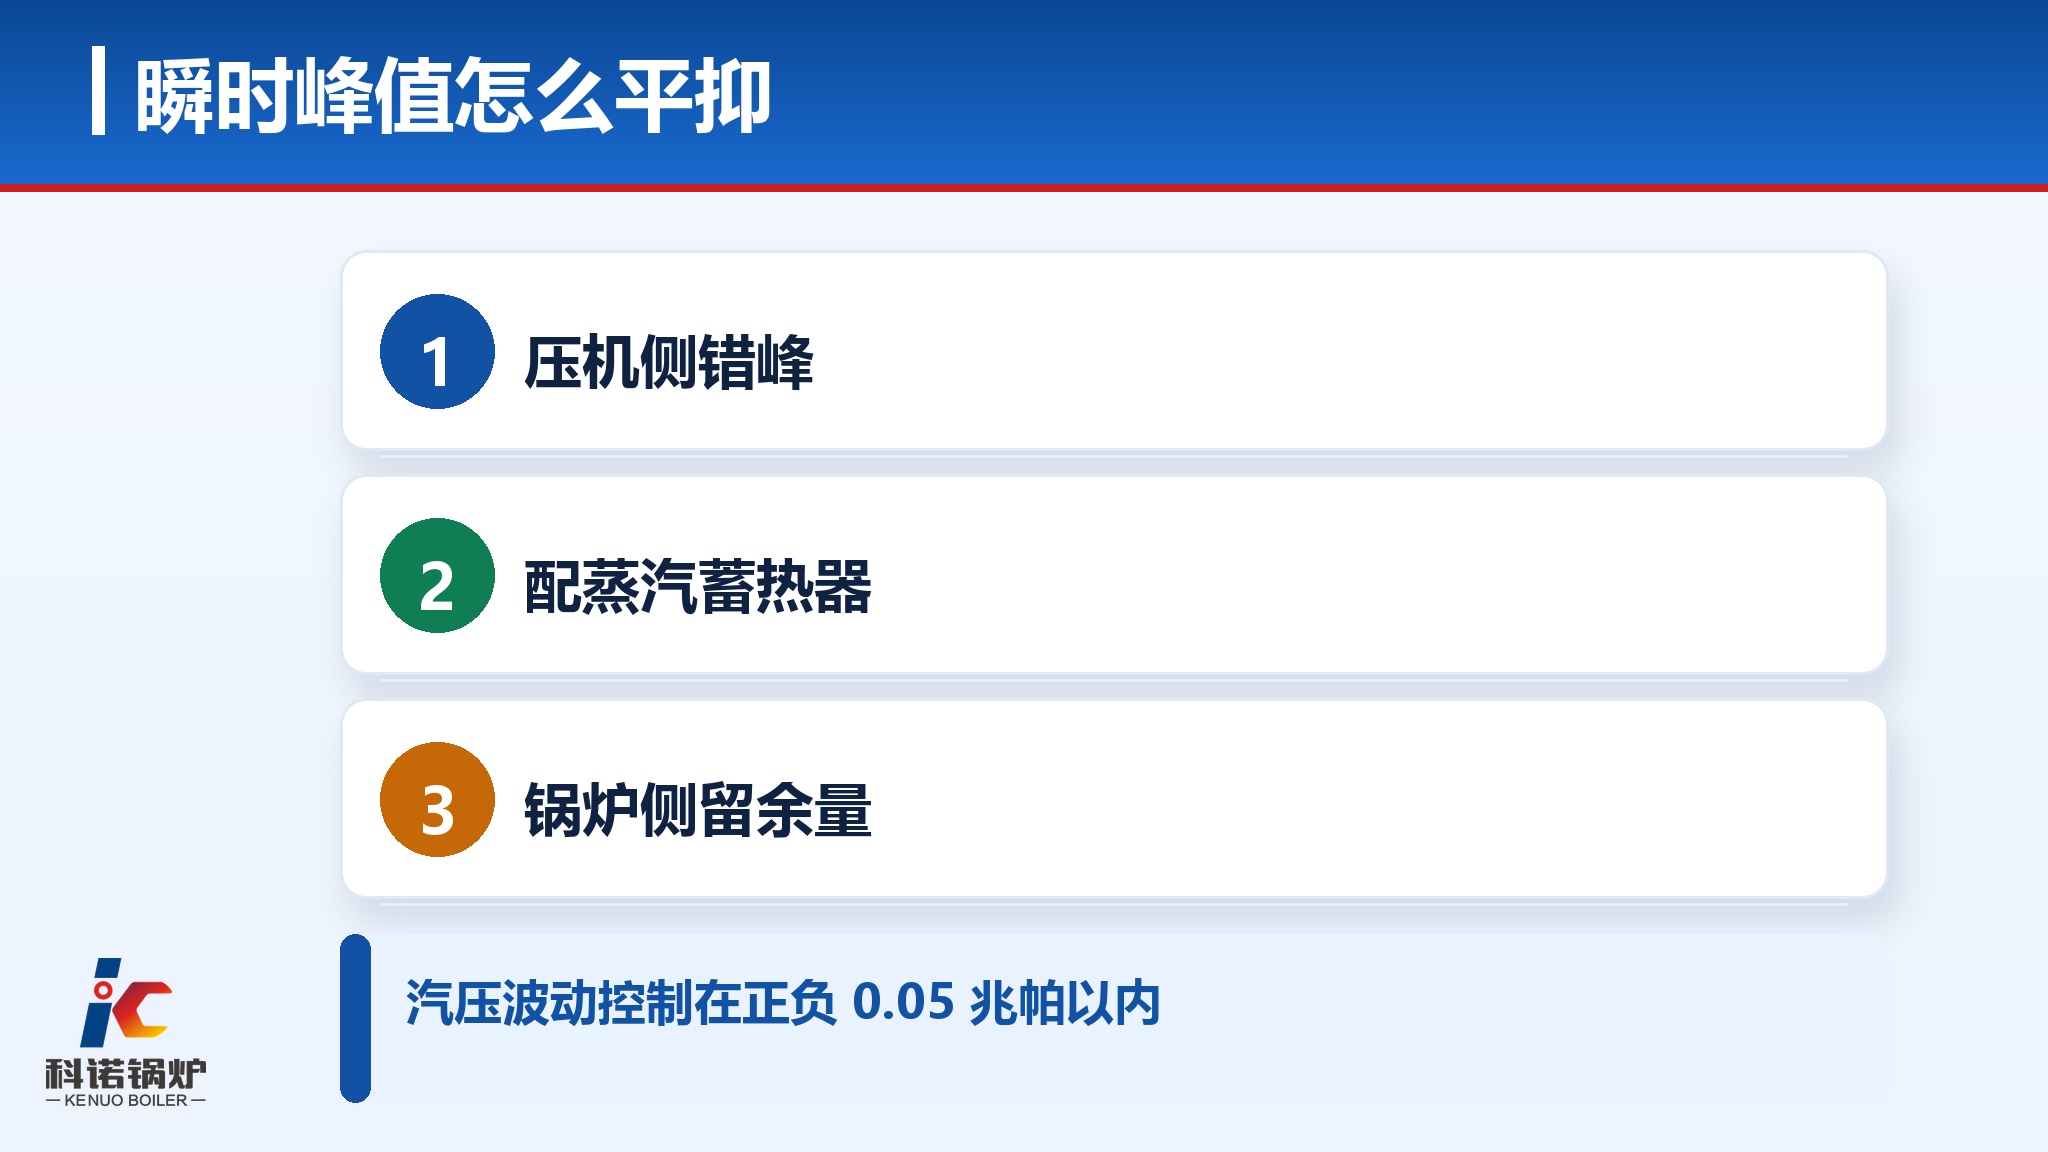
热压机的蒸汽负荷不是平稳的,多层压机在每个周期开始时,十几层热压板同时闭合、同时进汽,蒸汽阀全开,这一瞬间的流量可以达到稳态值的 1.5 到 2 倍,持续几十秒。以稳态每小时 3 吨计,峰值就是每小时 4.5 到 6 吨。锅炉若正好按稳态值选,压机会出现压力掉得厉害、板面温度补不上的情况,直接反映在板材的力学指标上。平抑这类峰值的办法有三条,工程上通常组合使用。
**压机侧错峰**:通过控制系统让各层压板的进汽时间错开几秒,把尖峰摊平,成本最低、改造也简单。
**配蒸汽蓄热器**:它在低负荷时段充热、在峰值时段放热,把锅炉的负荷曲线拉平,锅炉本体就能按平均负荷而不是峰值负荷来选,容量能降一档,容积按峰值超出平均值的热量持续时长来定。
**锅炉侧留余量**:多台并联、按负荷投运台数,加上锅炉本身 10% 到 20% 的超负荷能力,配合前两条基本够用。
真正要注意的是压力稳定性,而不只是流量。热压工艺对蒸汽压力波动很敏感,压力一掉,板面温度跟着掉,胶的固化程度就不一致,供汽压力波动控制在正负 0.05 兆帕以内是这类生产线的基本要求,比单纯把锅炉选大更关键。
华东一条年产 12 万立方米的密度板生产线做过对比:热压机按稳态值配的 6 吨锅炉,多层同时闭合时汽压掉 0.15 兆帕以上,板材静曲强度跟着波动;加装蒸汽蓄热器并换成 1.6 兆帕等级的锅炉后,汽压波动压到 0.05 兆帕以内,降级率明显下降。
连续高负荷怎么选机型
压力等级定下来之后,台数看负荷形状。人造板生产线是三班连续生产,全年运行小时数高,负荷相对稳定,检修和换规格时会降到一半以下。
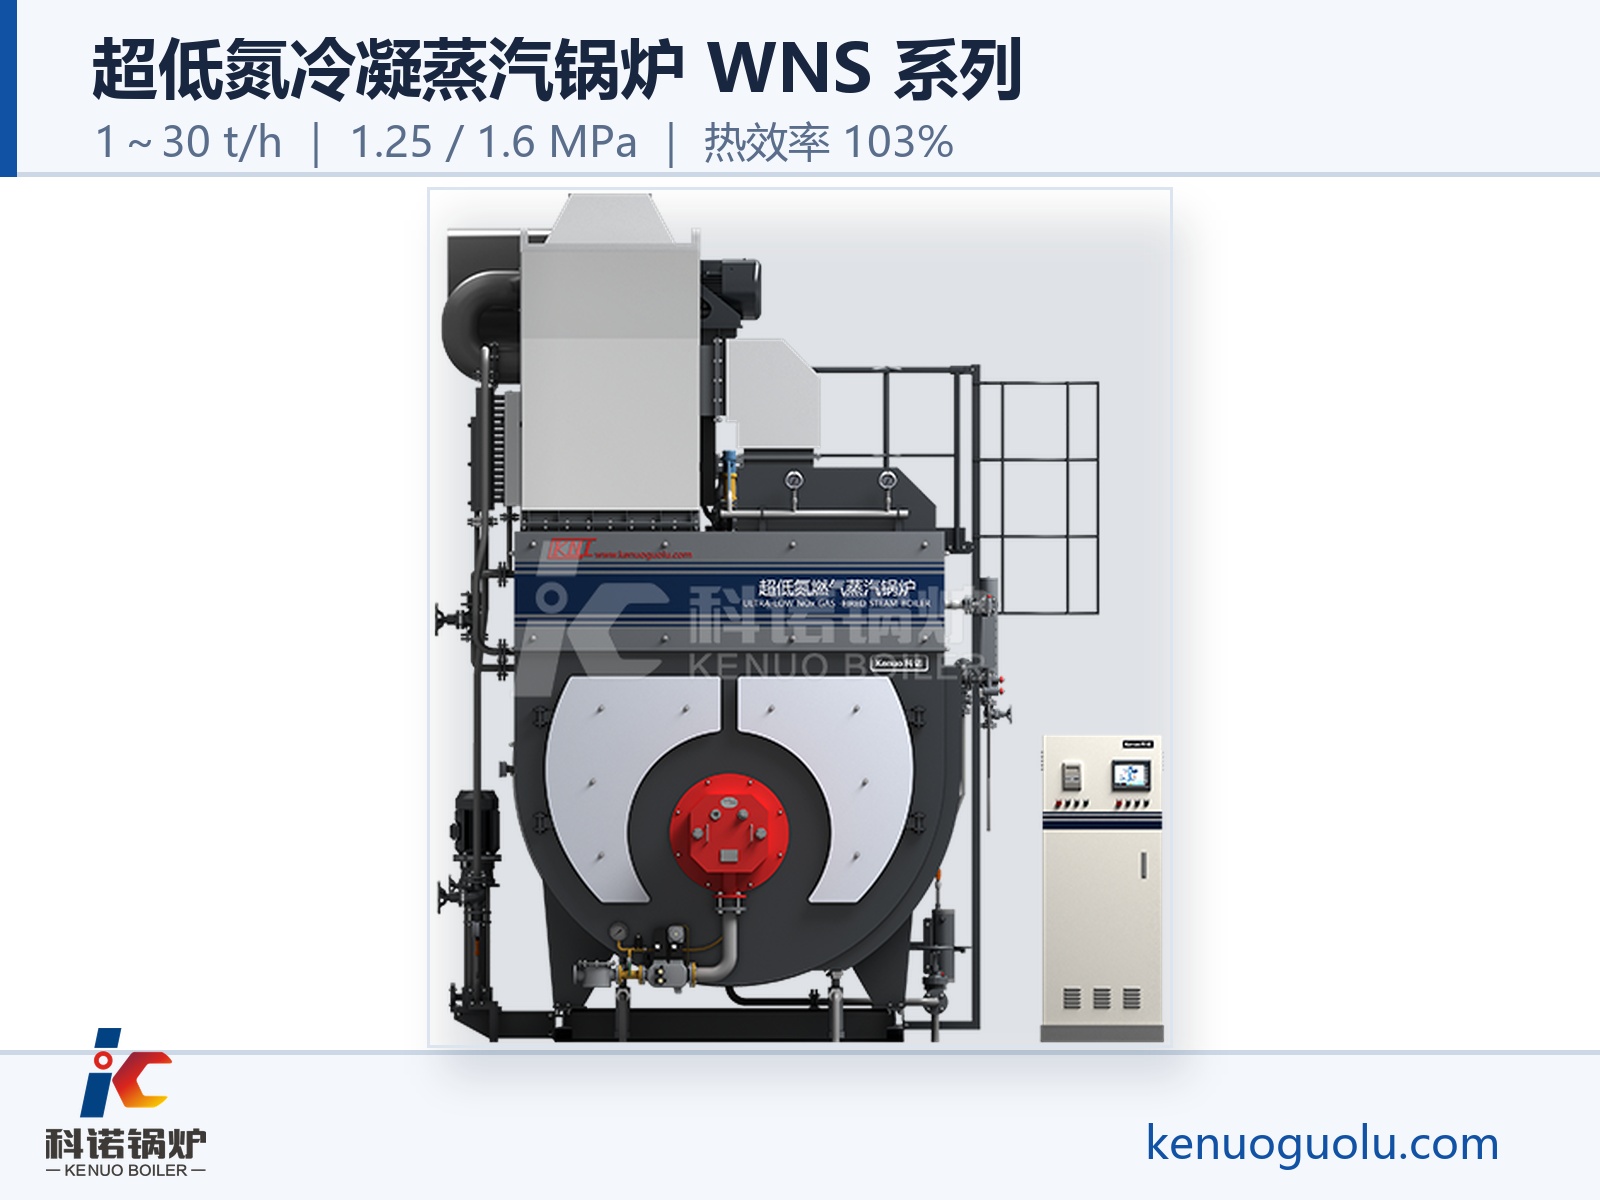
**主打机型**:科诺 WNS 系列覆盖 1 到 30 吨每小时,可选 1.25 兆帕和 1.6 兆帕两个压力等级,热效率 103%,氮氧化物低于 30 毫克每立方米,蒸汽干燥度 99.83%,一台就能覆盖整线负荷,气汽比做到 70 以下。按小时耗汽 12 吨、年运行 7000 小时算,年产汽 8.4 万吨,气汽比从 80 降到 70,一年少烧 84 万立方米天然气,按每立方米 3 元估算年省 250 万元左右,这个数按给定气价和运行时长估算,实际随气价和工况变化。
**高参数场合**:对蒸汽品质要求高的生产线,偏心三回程 GXZ-3 系列在炉胆偏置结构上换热更充分,适合连续高负荷运行;产量更大的生产线可以上 SZS 系列,双锅筒纵置式结构在大吨位和高参数场合更稳。
关于人造板热压机供汽,几个常被问到的问题
Q:热压机为什么不能用低压蒸汽?
A:饱和蒸汽的温度由压力决定,热压板要 180℃,蒸汽侧至少 180℃,对应表压约 0.9 兆帕;再留 20 到 30℃ 的传热温差和管路压降,锅炉出口就得 1.25 兆帕上下。低压蒸汽温度上不去,热压板达不到工艺温度,胶固化不充分,板材强度直接受影响;胶合板生产线温度低,0.7 到 1.0 兆帕就够。
Q:一条人造板生产线要配多大锅炉?
A:按全线用汽点逐个算再叠加,不能只看热压机。热压段本身耗汽约每小时 3 吨,其中干纤维升温占 56%、水分蒸发占 29%、设备散热占 15%;再加上木片预热、纤维干燥、板坯预热,整线小时耗汽一般在 10 吨以上,然后按多层压机同时闭合的瞬时峰值乘 1.5 到 2 倍校核,用蒸汽蓄热器或多台并联平抑。
Q:蒸汽压力波动对板材有什么影响?
A:直接影响胶的固化。压力掉下来,热压板温度跟着掉,胶层固化程度不一致,静曲强度和内结合强度都会波动,严重时整批降级。这类生产线要求供汽压力波动控制在正负 0.05 兆帕以内,比单纯把锅炉选大更重要,必要时配蒸汽蓄热器和稳压阀。
Q:蒸汽蓄热器值不值得配?
A:多层压机频繁产生瞬时峰值时值得。它在低负荷时段充热、峰值时段放热,把锅炉负荷曲线拉平,锅炉就能按平均负荷选、容量降一档,省下的设备投资通常能覆盖蓄热器成本,另一个收益是压力更稳、板材质量波动小。
Q:冷凝水回收能省多少?
A:热压是间接加热,凝结水干净、温度高,闭式回收率能做到 95% 以上。收益有两块:回水本身的焓值,以及给水温度提高后燃料消耗的下降。估算时别把清洗等接触物料环节的排水算进去,那部分不宜回用。
