

瓦楞纸板生产线的蒸汽量由车速、幅宽、原纸克重三个参数算出来,核心是烘干段每小时要蒸发多少水。幅宽 1.8 米、车速 200 米每分钟、三层板综合克重 420 克每平方米的生产线,纸板产量约每小时 9 吨,烘干段蒸发水分约每小时 2.25 吨,加上原纸升温和设备散热,全线耗汽约每小时 3.5 到 4 吨。配锅炉按 1.25 兆帕压力等级、单台 4 到 6 吨或两台并联,换规格和提速时才有余量。
三个参数怎么变成耗汽量
**走纸面积**:车速 200 米每分钟、幅宽 1.8 米,每小时走纸面积是 200 乘 1.8 乘 60,约 21600 平方米。
**纸板产量**:三层板综合克重按面纸 150、瓦楞芯 120、里纸 150,合计 420 克每平方米,乘走纸面积得到每小时 9 吨上下。
**蒸发水分**:这一步是算蒸汽的关键。原纸进线时含水率在 8% 左右,施胶之后板坯含水率升到 25% 到 30%,成品要求回到 8% 到 12%,中间这部分差值就是烘干段要蒸发的水。按纸板产量每小时 9 吨、成品含水 10% 计,绝干纤维量约 8.1 吨,施胶后含水率按 28% 算,带入水分是 8.1 乘 28 除以 72,约 3.15 吨,成品残留水分约 0.9 吨,需要蒸发的水约 2.25 吨每小时。
**蒸发耗热**:按汽化潜热每公斤约 2260 千焦算,2.25 吨就是 508 万千焦,折合每小时 1413 千瓦。
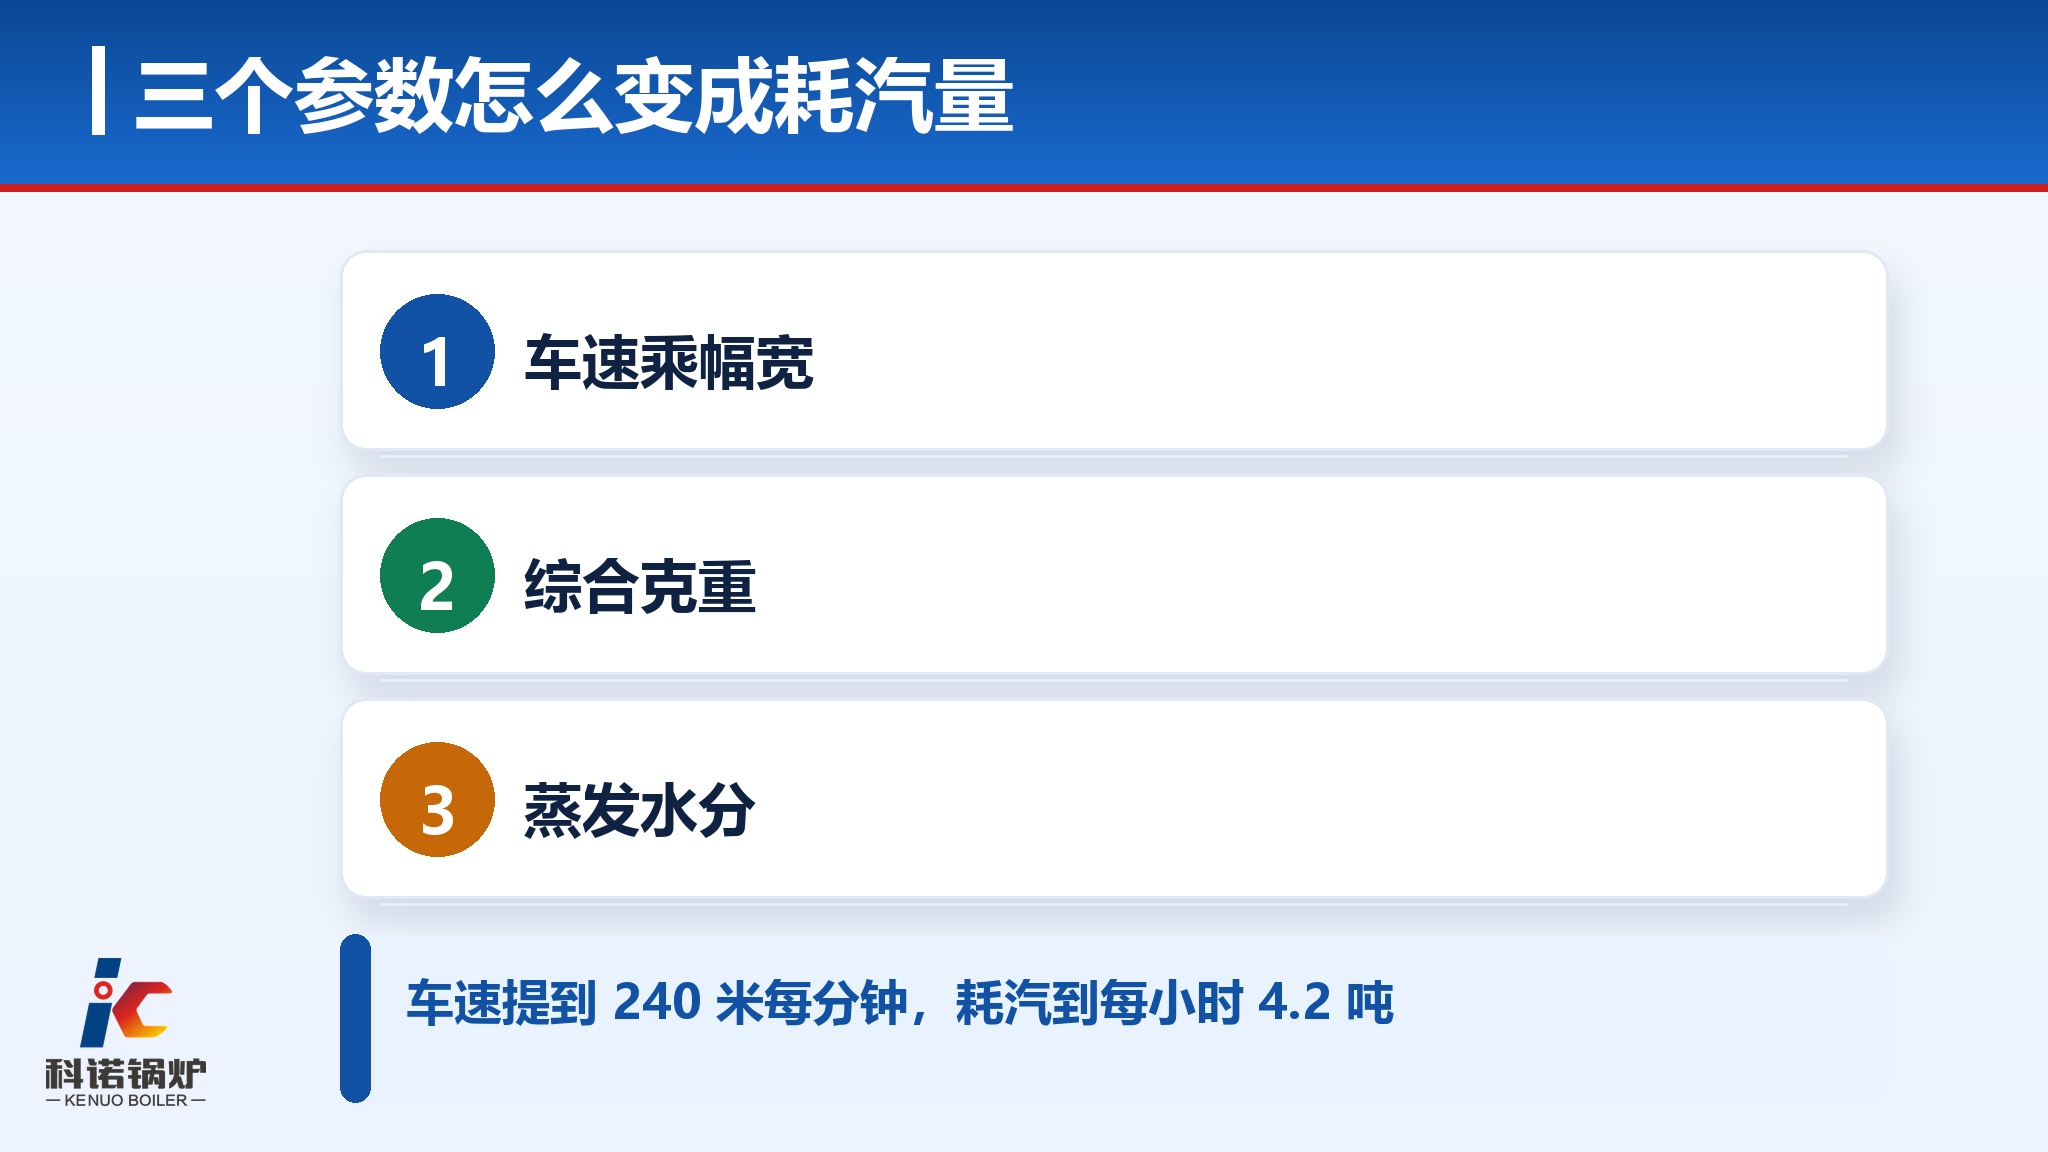
这三个参数可以直接替换:车速提到 240 米每分钟,产量增加两成,蒸发量和升温量等比增加,耗汽就到每小时 4.2 吨;五层板克重从 420 涨到 650 克每平方米,同样线性放大。规划新生产线或者改造提速时,用这组公式当场就能估出锅炉要多大。
三块耗汽各占多少
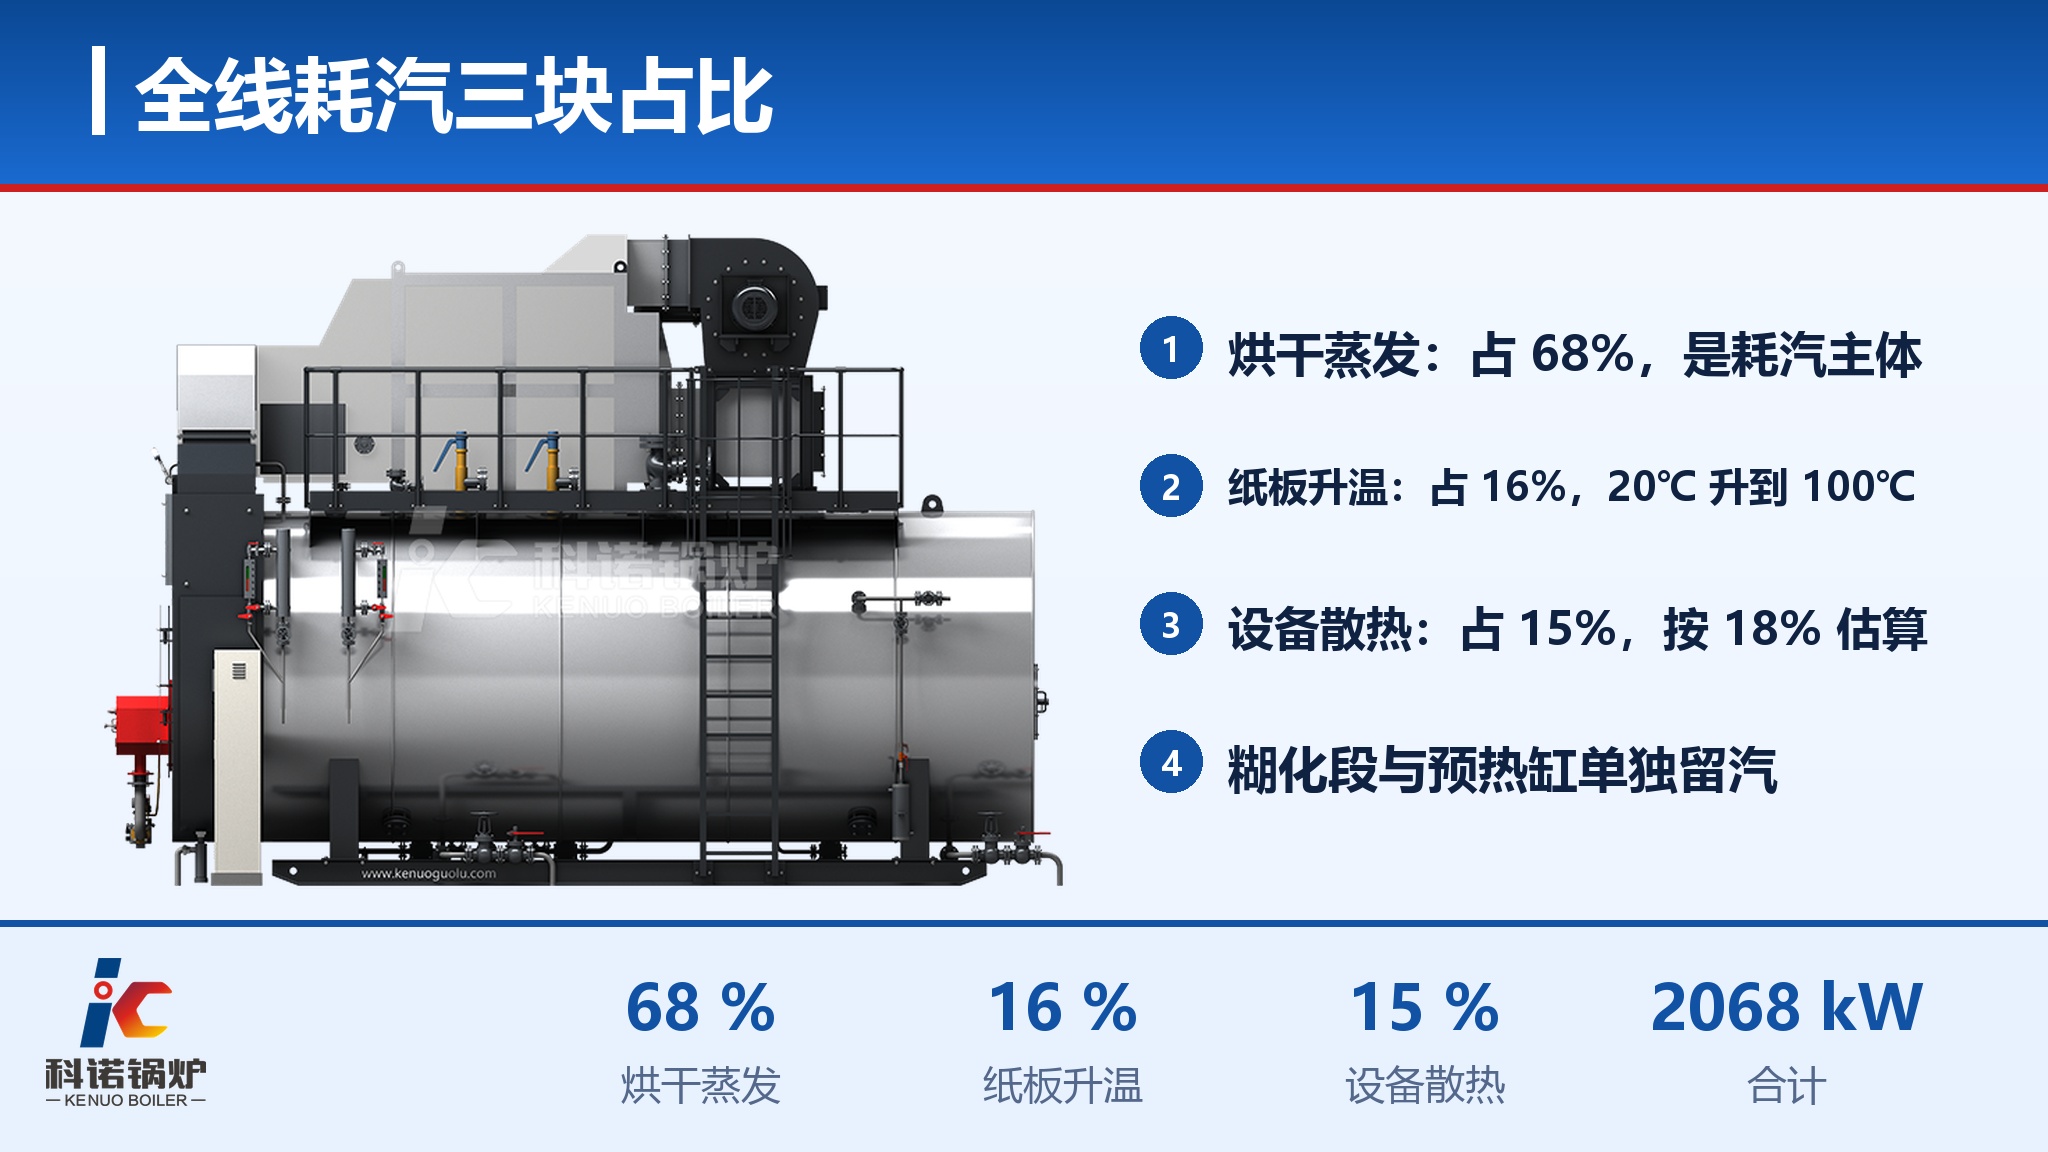
**烘干蒸发,占 68%**:即上面算的每小时 1413 千瓦,是全线耗汽的主体。用汽集中在三个位置——预热缸把原纸加热到合适温度,糊化段让淀粉胶糊化,烘干段把施胶后带入的水分蒸发掉,三块里烘干段占大头,通常约七成。
**纸板升温,占 16%**:纸的比热约每公斤每度 1.7 千焦,按每小时 9 吨纸板从 20℃ 升到 100℃ 计算,温差 80℃,热量是 9000 乘 1.7 乘 80,约 122 万千焦,折合每小时 340 千瓦。
**设备散热,占 15%**:烘干段机体表面、热板、预热缸保温层外表面以及蒸汽管道的散热,按前两项之和的 15% 到 20% 估算,前两项合计 1753 千瓦,取 18% 就是 315 千瓦。
**合计**:蒸发 1413 千瓦,升温 340 千瓦,散热 315 千瓦,共约 2068 千瓦。按每小时 1 吨蒸汽折合 700 千瓦换算,全线耗汽约每小时 3 吨,加上糊化段和预热缸的独立用汽、开机阶段冷态升温的额外消耗,实际配锅炉按每小时 3.5 到 4 吨留量比较稳妥。
压力等级与蒸汽品质
**看温度不看压力**:热板表面温度通常要 160 到 180℃ 才能保证糊化和烘干效率,饱和蒸汽在这个区间对应表压 0.5 到 0.9 兆帕,留上传热温差和管路压降之后,锅炉侧供汽压力一般定在 1.0 到 1.25 兆帕,这是瓦楞纸板生产线最常见的配置。压力再高意义不大,热板温度受工艺控制,超温会烤焦纸面;压力不足则热板温度上不去,车速一提就出现脱胶、水分超标。
**凝结水要及时排出**:热板和预热缸内部是间接换热,蒸汽在缸体夹层里凝结,凝结水若排不出去会占据换热面积,热板表面温度出现局部偏低,直接表现为纸板水分不均、翘曲,开机升温阶段尤其明显,疏水不畅的生产线往往要延长预热时间才能正常出纸。
**开机冷态升温要校核**:热板、预热缸都是大件钢构件,从室温升到 180℃ 需要额外热量,虽然是一次性负荷,但开机那半小时的蒸汽流量会明显高于稳态值,配锅炉时要核一遍。
机型怎么配,余量怎么留
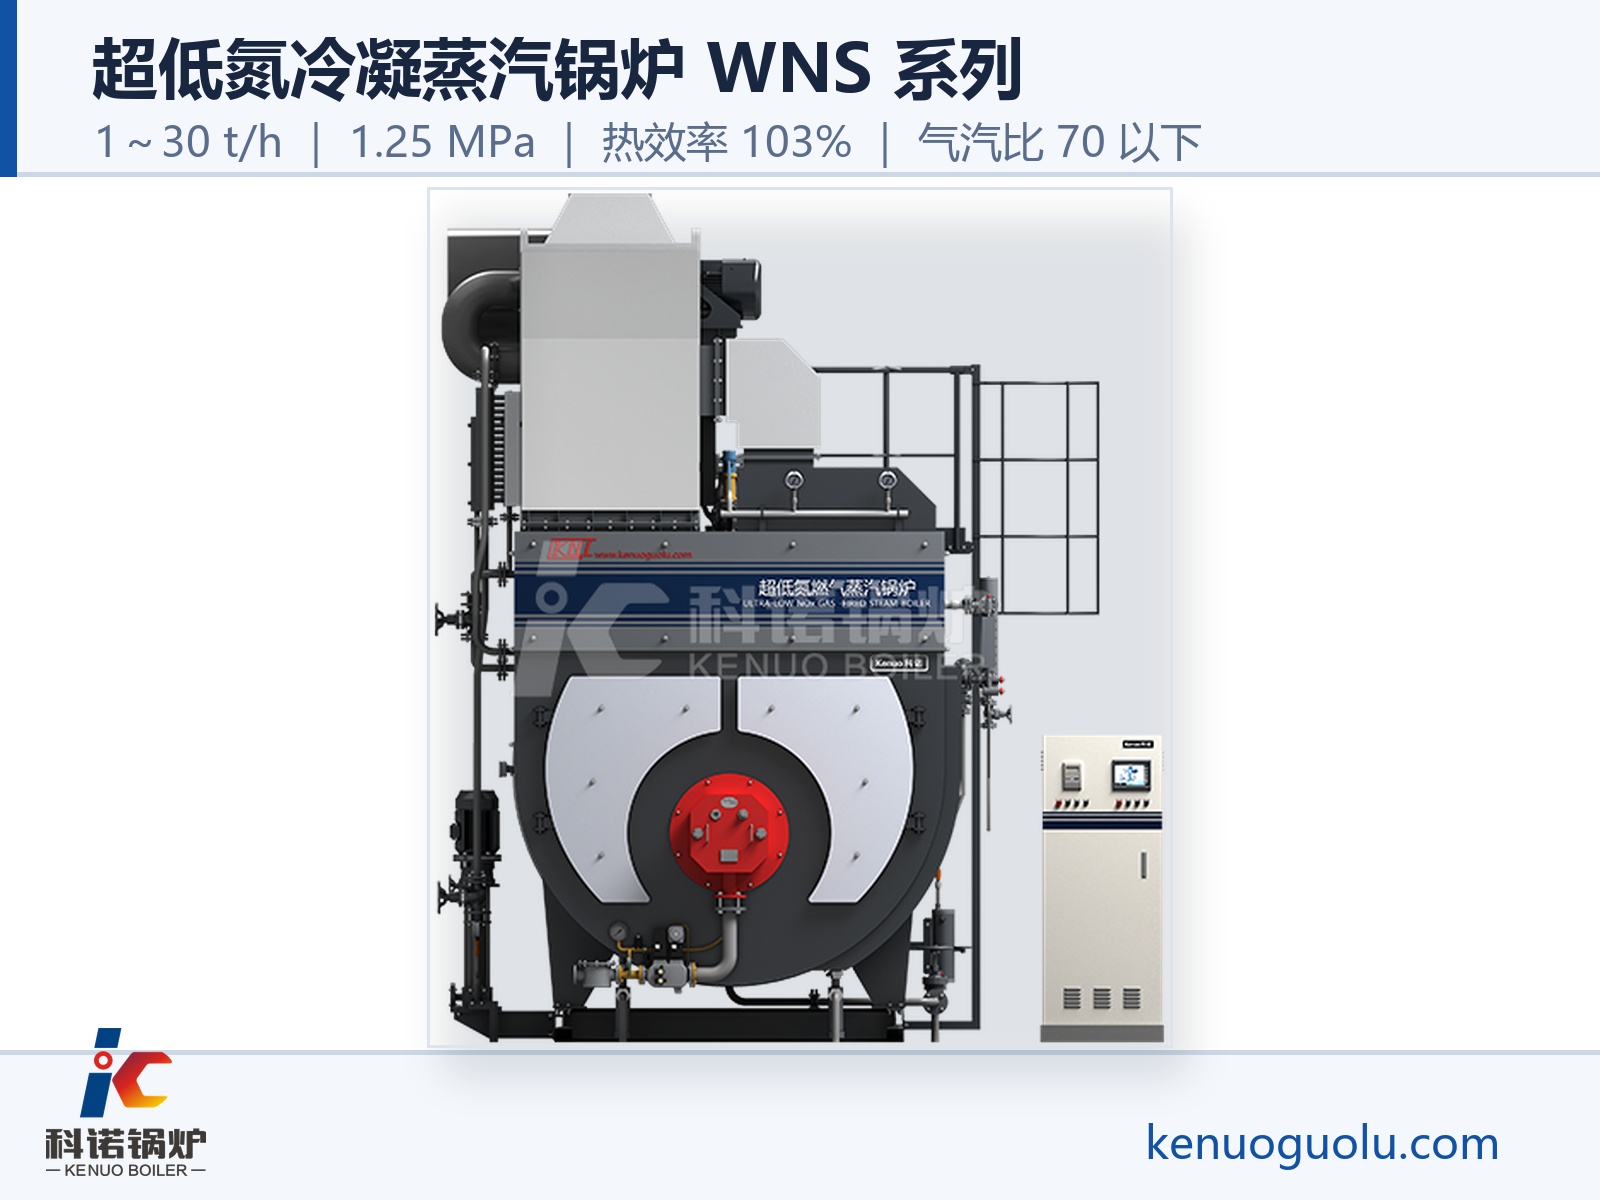
**主打机型**:科诺 WNS 系列覆盖 1 到 30 吨每小时,可选 1.25 兆帕压力等级,热效率 103%,氮氧化物低于 30 毫克每立方米,蒸汽干燥度 99.83%,单台就能匹配多数瓦楞纸板生产线的负荷。10 吨以上的项目用超低氮冷凝机型,气汽比可以做到 70 以下,也就是每产一吨蒸汽耗气不到 70 立方米。按小时耗汽 4 吨、年运行 6000 小时计,年产汽 2.4 万吨,气汽比从 80 降到 70,一年少烧 24 万立方米天然气,按每立方米 3 元估算就是 72 万元,这个数按给定气价和运行时长估算,实际随气价和工况变化。
华南一家包装厂的 1.8 米幅宽生产线就是这样:原来配 2 吨锅炉,车速从 150 提到 220 米每分钟后蒸汽跟不上,热板温度掉到 150℃ 以下,纸板水分超标;换 4 吨并再并联一台之后,热板温度稳定在 170℃,车速提上去了,废品率也跟着降下来。所以有提速打算的,锅炉一定要按目标车速留量。
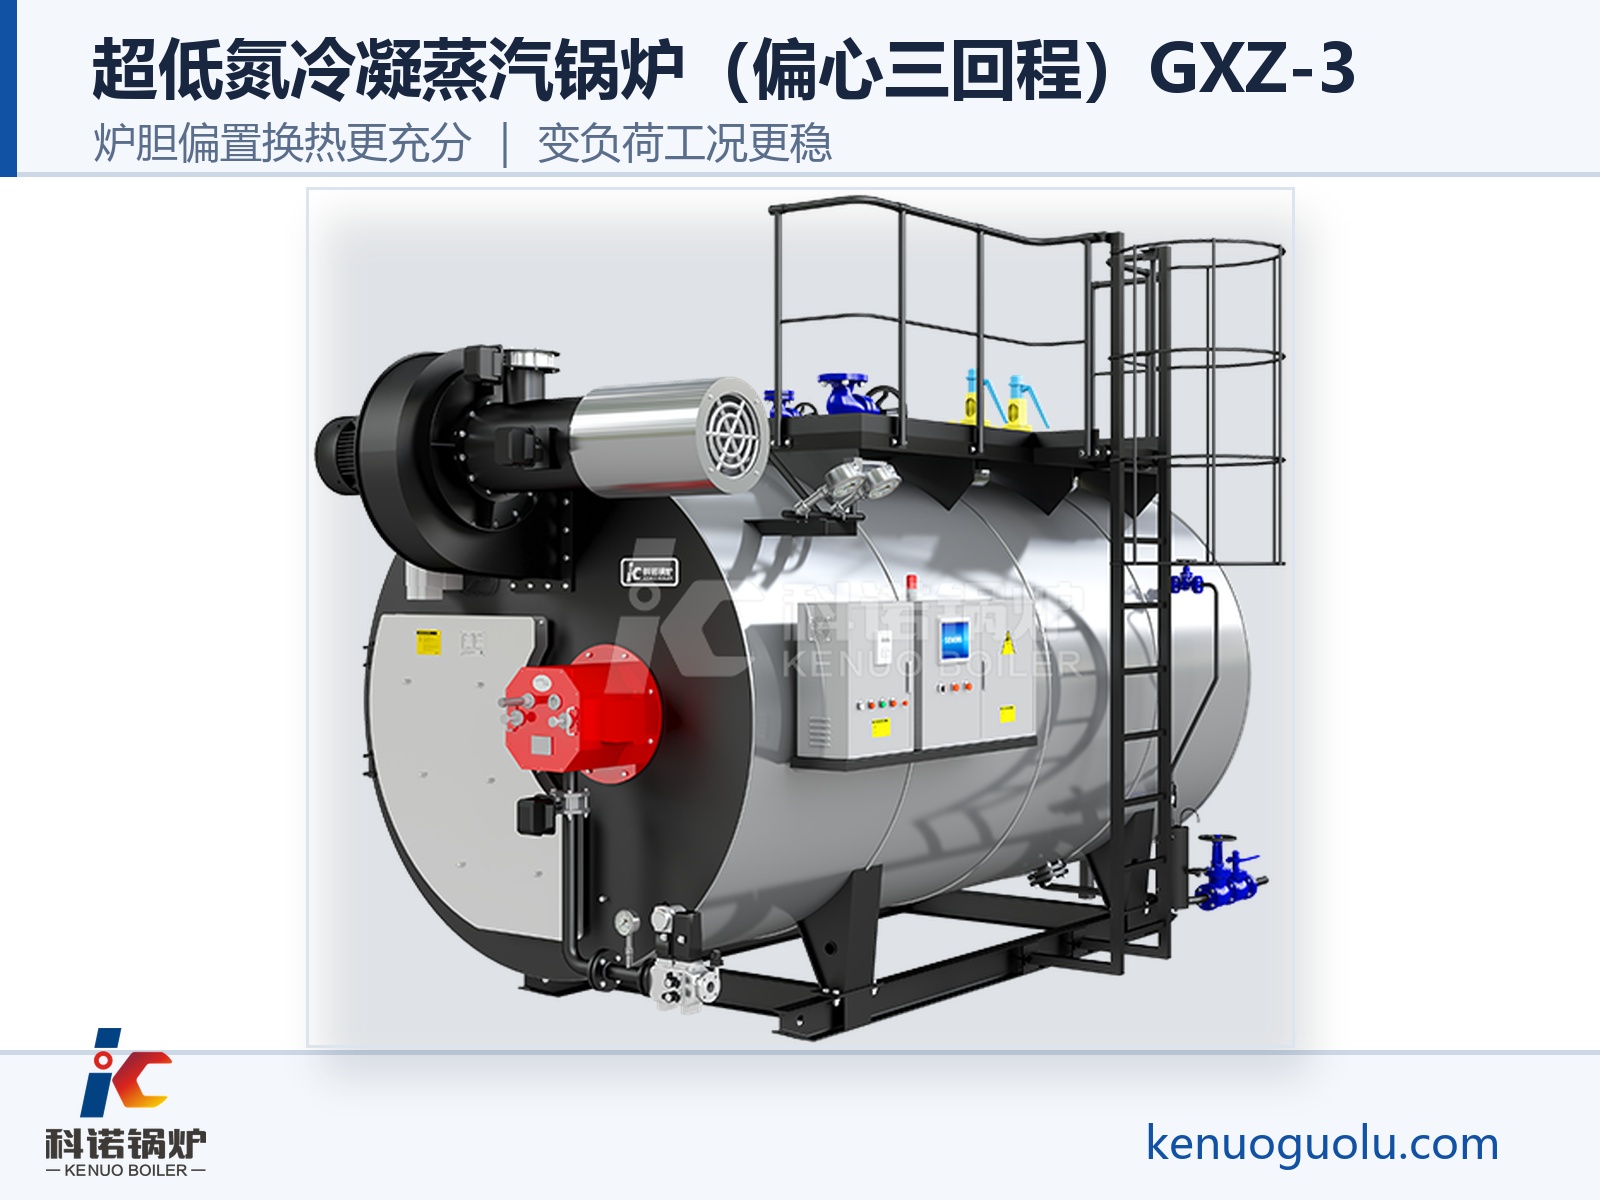
**负荷波动大的厂**:三层板和五层板切换时克重从 420 到 650 克每平方米,耗汽量相差一半以上,上偏心三回程 GXZ-3 系列更合适,炉胆偏置结构在变负荷工况下换热效率更稳,多台并联还能按规格投切台数,每台都运行在高效区间。
**余量怎么留**:按当前最高规格的负荷再留 20% 到 25%,既能覆盖提速后的需求,也不会让设备长期低负荷运行。已经确定要提速的项目,直接按目标车速选,分期投入设备。
关于瓦楞纸板生产线供汽,几个常被问到的问题
Q:瓦楞纸板生产线每小时到底用多少蒸汽?
A:由车速、幅宽、克重算出产量,再算烘干段蒸发的水。幅宽 1.8 米、车速 200 米每分钟、综合克重 420 克每平方米的三层板生产线,纸板产量约每小时 9 吨,蒸发水约 2.25 吨、耗热 1413 千瓦、占 68%;纸板升温 340 千瓦、占 16%,设备散热 315 千瓦、占 15%,合计约 2068 千瓦,折合每小时 3 吨,实配按 3.5 到 4 吨留量。
Q:蒸汽压力要选多少?
A:看热板温度。热板表面需要 160 到 180℃,饱和蒸汽对应表压 0.5 到 0.9 兆帕,留上传热温差和管路压降,锅炉侧供汽压力定在 1.0 到 1.25 兆帕。压力不足热板温度上不去、车速提不起来,压力过高则热板超温烤焦纸面。
Q:车速提高后原来的锅炉还够用吗?
A:多数不够。蒸汽量随车速近似线性增加,车速从 150 提到 250 米每分钟,耗汽增加六成以上。有提速计划的,锅炉要按目标车速选;已经提速的,先按新车速重算一遍,不够就并联加一台,而不是硬压汽压凑产量。
Q:为什么有时候蒸汽够、纸板水分还是超标?
A:先查热板和预热缸的凝结水排放。缸内积水占据换热面积,热板表面温度局部偏低,蒸汽总量够但有效换热量不足,表现就是水分不均、纸板翘曲,开机升温阶段尤其明显。
Q:换规格导致负荷忽高忽低,怎么配才不浪费?
A:多台并联分期配。三层板和五层板耗汽相差一半以上,并联后按规格投切台数,每台都运行在高效区间;单台大炉在低克重时段只能低负荷运行,效率下降。按当前最高规格的负荷再留 20% 到 25% 余量。
Q:凝结水能回收吗?
A:可以,而且是间接加热,凝结水干净、温度高,回收价值大。热板和预热缸的凝结水用闭式系统送回锅炉房,回收率能做到 95% 以上,给水温度提高后燃料消耗还会再降一截。估算收益时只算间接加热部分,直接接触物料的环节不回用。
